Tecnologia e Equipamento de Nitretação por Plasma Pulsado


Visão Técnica da Nitretação por Plasma Pulsado (Nitretação Iônica)
Na manufatura moderna de alta precisão, os componentes mecânicos são submetidos a desgaste severo, ciclos de fadiga elevados e ambientes corrosivos. Os tratamentos térmicos padrão frequentemente falham porque suas altas temperaturas de operação deformam peças de precisão.
Para superar esses desafios, a Jiangsu Juchuang Automation Technology Co., Ltd. oferece tecnologia e equipamentos de ponta de Nitretação por Plasma Pulsado (Nitretação Iônica). Este tratamento de superfície em vácuo avançado utiliza uma descarga elétrica de brilho para introduzir átomos de nitrogênio ativos diretamente na camada externa do metal. Cria uma superfície extremamente dura e resistente ao desgaste, mantendo o núcleo da peça tenaz e flexível, proporcionando estabilidade dimensional incomparável.
Vantagens Operacionais Centrais
Ao contrário da nitretação gasosa tradicional ou dos tratamentos altamente tóxicos em banho de sal líquido, os sistemas de nitretação por plasma pulsado da Juchuang oferecem benefícios técnicos e econômicos claros:
-
Distorção Térmica Zero: Operando em temperaturas baixas de 300°C a 550°C, nosso processo impede que peças usinadas com precisão se deformem, curvam ou mudem de tamanho. Isso elimina completamente a necessidade de usinagem ou retificação pós-tratamento custosas.
-
Química da Camada Completamente Controlável: Os operadores podem controlar precisamente o crescimento da zona de composto (conhecida como "camada branca"). Essa flexibilidade previne a fragilidade da superfície e garante excelente resistência ao desgaste sob impactos pesados.
-
Ciclos 30% a 60% Mais Rápidos: O campo de gás ionizado altamente energético acelera a difusão do nitrogênio em nível atômico. Isso encurta significativamente os tempos de processo, reduz o consumo de energia e aumenta a produção diária da sua oficina.
-
Produção Ecológica e Limpa: O tratamento é realizado dentro de uma câmara de vácuo totalmente selada, usando apenas gases inofensivos de Nitrogênio (N₂) e Hidrogênio (H₂). Não produz fluidos tóxicos, resíduos perigosos zero e condições de trabalho seguras.
Especificações e Parâmetros Técnicos
Cada sistema é projetado com hardware de alta precisão para garantir resultados idênticos e repetíveis em cada lote de produção. Abaixo estão as especificações técnicas seguras para cópia do nosso equipamento padrão:
|
Métrica Técnica |
Especificação e Faixa de Controle |
|---|---|
|
Faixa de Vácuo de Trabalho |
10 Pa a 1000 Pa (Garante um brilho de plasma altamente estável) |
|
Vácuo Base Máximo |
0,01 Pa (1 x 10^-2 Pa) (Garante uma zona livre de oxigênio) |
|
Sistema de Alimentação de Energia |
CC Pulsado de Alta Frequência (PDC) |
|
Faixa de Frequência de Pulso |
1 kHz a 20 kHz |
|
Temperatura de Operação |
350°C a 580°C |
|
Uniformidade de Temperatura |
±5°C (Mantida em toda a zona de aquecimento) |
|
Tipo de Sensor de Temperatura |
Sensores de termopar flexíveis medindo diretamente as peças |
|
Dureza de Superfície Alcançável |
650 HV a 1200 HV (Dependendo do aço de liga base) |
|
Profundidade de Difusão da Nitretação |
5 μm a 1000 μm (Totalmente ajustável via parâmetros do PLC) |
|
Qualidade da Microestrutura |
Camada de composto extremamente densa com porosidade ou fissuras zero |
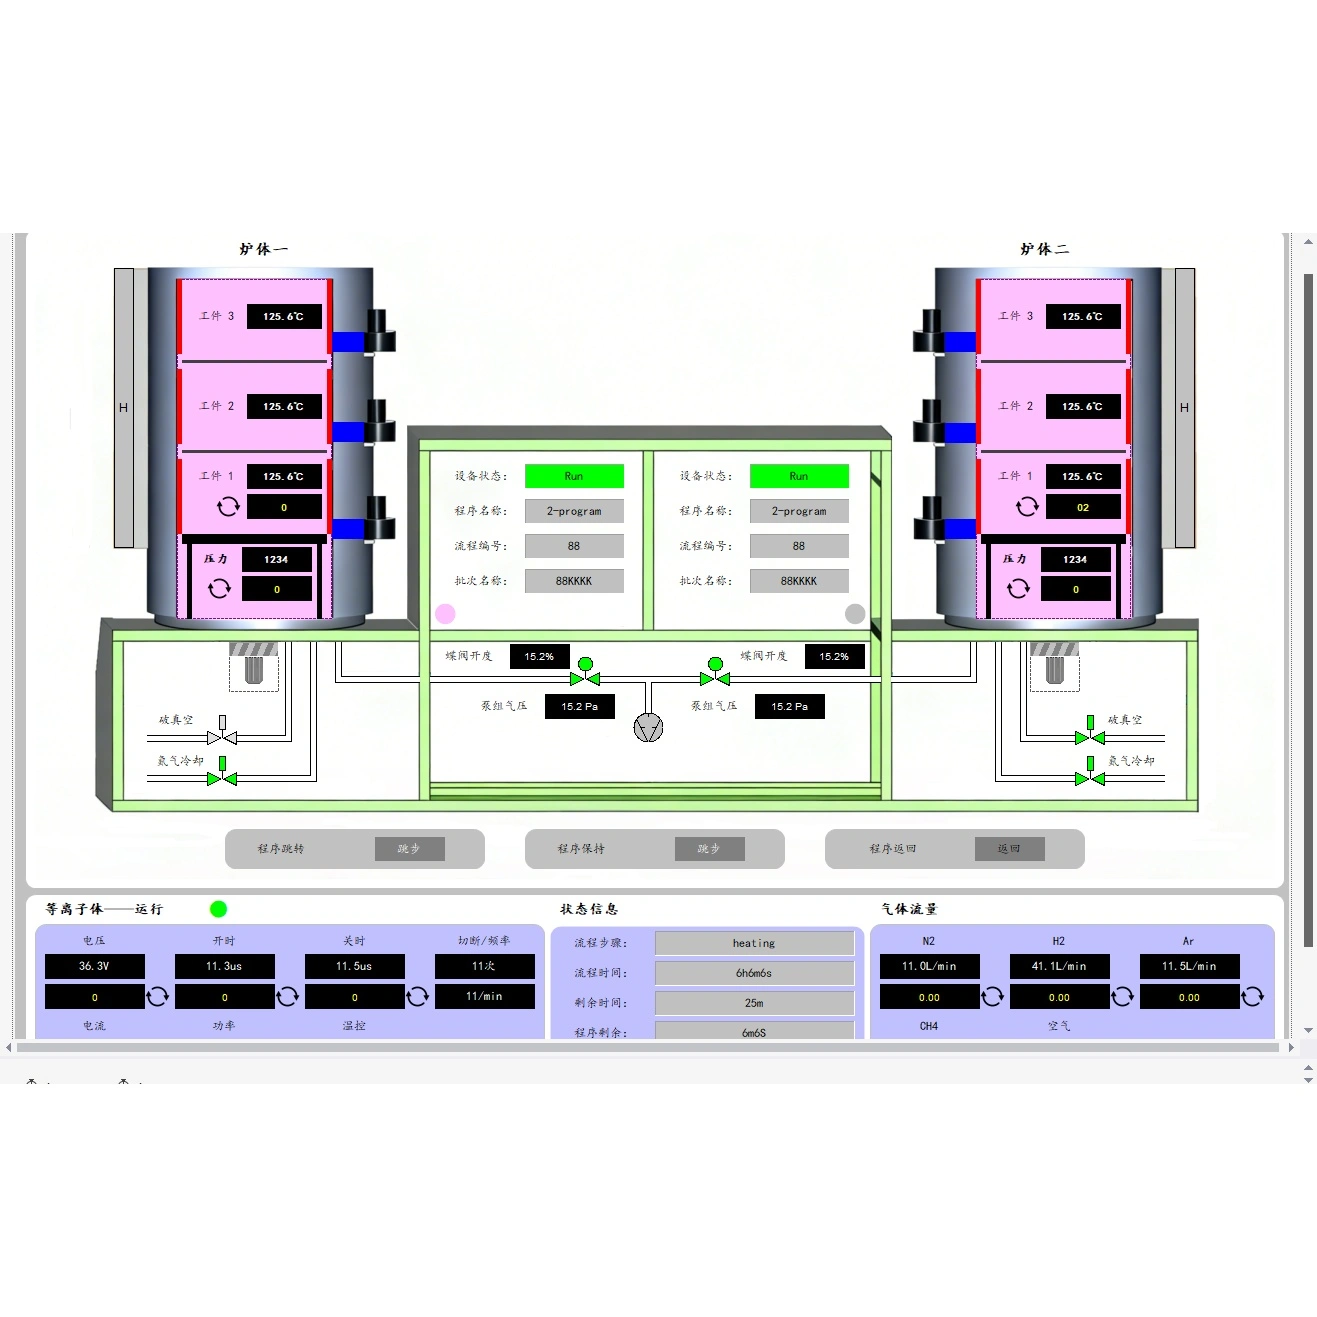
Todo o processo é gerenciado por um sistema de controle integrado de PLC e PC Industrial. Este cérebro digital rastrea todas as curvas físicas em tempo real, proporcionando controle de ciclo fechado completo sobre as taxas de fluxo de gás, voltagem e circuitos de aquecimento para garantir consistência absoluta entre lotes.
Processo Operacional Padronizado em 5 Etapas
Alcançar um acabamento de superfície perfeito requer um fluxo de trabalho sistemático e automatizado. Nosso equipamento executa cada ciclo através de cinco etapas altamente controladas:
-
Preparação e Carregamento: Os componentes são limpos e secos minuciosamente para remover gordura, óleos e filmes de óxido da superfície. Eles são colocados em fixadores de alta temperatura projetados sob medida para garantir distribuição uniforme dentro do forno.
-
Purga em Vácuo: A câmara do forno é selada. Um pacote de vácuo de alta capacidade (com conjuntos de bombas mecânicas e Roots) reduz rapidamente a pressão interna para menos de 10 Pa para remover todo o ar e umidade.
-
Introdução de Gás e Inicialização do Brilho: O sistema alimenta uma proporção precisa de gás Nitrogênio (N₂) e Hidrogênio (H₂) na câmara. A aplicação de uma alta voltagem de CC Pulsado inicia uma nuvem de plasma ionizado uniforme e roxa profunda que envolve completamente cada peça, mesmo dentro de canais estreitos ou furos cegos.
-
Aquecimento e Difusão da Nitretação: Íons de nitrogênio de alta energia bombardeiam a superfície das peças, gerando calor uniforme e iniciando a difusão química. Átomos de nitrogênio ativos penetram profundamente na matriz do aço, formando uma camada de composto tenaz e resistente ao desgaste.
-
Resfriamento e Descarregamento das Peças: Uma vez concluído o processo, a energia é desligada e o fluxo de gás é interrompido. O forno resfria usando circulação de gás ativa. Quando a temperatura cai abaixo do limite seguro de 150°C, o operador abre o forno para recuperar as peças acabadas.
Arquitetura de Sistema de Alta Integridade
Nossos sistemas de nitretação por plasma pulsado são compostos por seis módulos funcionais de nível industrial altamente integrados:
-
Câmara de Vácuo: Construída com uma estrutura de parede quente premium que fornece alta integridade de vácuo, blindagem elétrica e excelente isolamento térmico.
-
Sistema de Aquisição de Vácuo: Consiste em bombas mecânicas e Roots de alto desempenho para estabelecer rapidamente condições de processamento limpas.
-
Sistema de Controle de Gás: Apresenta Controladores de Fluxo de Massa (MFCs) de alta precisão para gerenciar proporções de gás de processo com precisão de taxa de fluxo.
-
Fonte de Energia CC Pulsado: Um gerador de pulso de alta frequência proprietário projetado para suprimir descarga de arco e evitar que as peças sofram queimaduras nas bordas.
-
Controle Térmico de Ciclo Fechado: Elementos de aquecimento e circuitos de feedback de termopar trabalham juntos para gerenciar temperaturas em toda a zona quente.
-
Sistema de Monitoramento Inteligente de PLC e HMI: Um centro de controle inteligente que armazena receitas de usuário, exibe parâmetros em tempo real e registra dados de processo automaticamente.
Produtos recomendados
Recomendar um produto


