Tecnologia de Nitretação por Espelho


Na manufatura de alta gama, o design físico de um forno a vácuo é apenas metade da equação. O verdadeiro diferencial reside no software, receitas e tecnologias de processo especializadas que funcionam dentro da câmara. Moldes ópticos avançados, painéis automotivos texturizados e moldes de eletrônicos de precisão não toleram tratamentos de superfície tradicionais e agressivos que causam micro-rugosidade ou deformação dimensional.
Jiangsu Juchuang Automation Technology Co., Ltd. oferece uma carteira de Tecnologias Especiais de Processo Aprimorado por Plasma proprietárias e orientadas por receitas. Construídas com mais de dez anos de P&D em física de plasma, esses processos especializados permitem que as fábricas alcancem proteção extrema contra desgaste, preservando acabamentos de superfície de qualidade de espelho e microtexturas intricadas.
1. Tecnologia de Nitretação de Espelho (Processo de Tela Ativa)
A nitretação ionizada tradicional coloca a peça diretamente no cátodo. Embora eficaz para componentes em massa, essa descarga luminescente direta bombardeia a superfície do metal com íons de alta energia, causando sputtering microscópico. Esse processo destrói inherentemente os acabamentos de espelho, deixando uma superfície opaca e escamada que requer polimento pós-tratamento lento e caro.
Nossa Tecnologia de Nitretação de Espelho exclusiva contorna completamente essa limitação. O processo representa a fusão perfeita da Nitretação por Plasma de Tela Ativa (ASPN, na sigla em inglês) e os controles de energia pulsada de alta frequência da Juchuang.
Princípio Técnico da Nitretação de Tela Ativa:
Em vez de tratar a peça como cátodo, uma tela metálica auxiliar (a tela ativa) é colocada ao redor da carga e conectada ao potencial negativo. Os componentes reais são colocados em estado flutuante ou fracamente catódico.
Quando a energia é ativada, a descarga luminescente se forma exclusivamente na tela, criando íons de nitrogênio ativos e radicais neutros. Essas partículas ativas são então transferidas gentilmente para a superfície da peça via circulação de gás a vácuo.
Vantagens Centrais do Processo:
-
Preservação do Acabamento Original: Como não há sputtering catódico direto ou bombardeio de íons na peça, o brilho de alto gloss original do molde ou as texturas intricadas de couro são preservados 100%. Não é necessário polimento manual pós-tratamento ou correção dimensional.
-
Risco Zero de Descarga Elétrica: A fonte de energia pulsada de alta frequência monitora a câmara com uma taxa de amostragem de 100 MHz. Mantendo a luminescência ativa na tela, elimina completamente o risco de descargas elétricas localizadas atingirem e furarem as bordas delicadas do molde, protegendo componentes de alto valor.
-
Dureza Extrema da Superfície: A camada de nitrogênio difundida alcança uma dureza de superfície de até HV 900 (HRC 67). Isso constrói uma base altamente resistente ao desgaste e à fadiga, profundamente abaixo da superfície do aço.
Campos de Aplicação Principais:
-
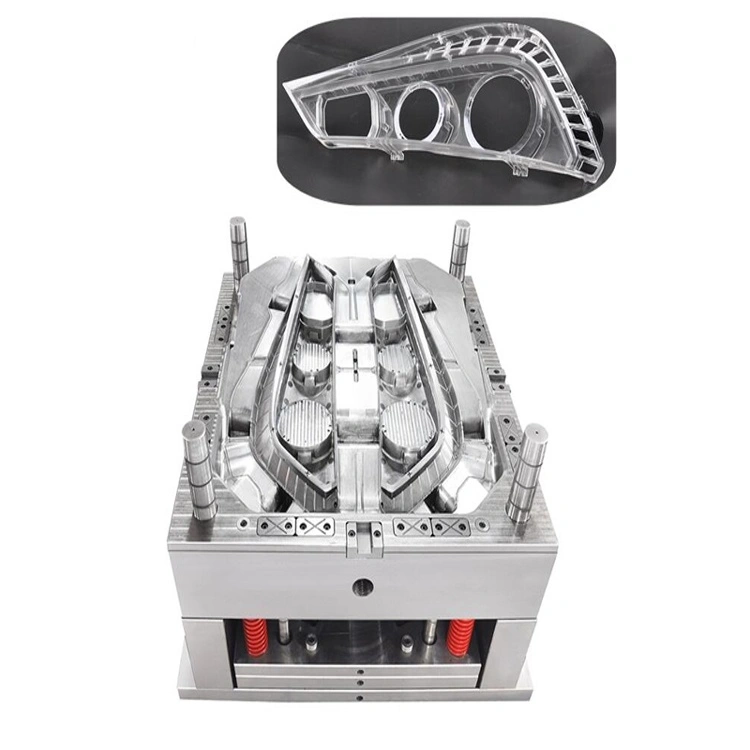
Moldes de Faróis Automotivos: Endurecimento seguro de moldes complexos de refletor de farol com múltiplas cavidades, mantendo as superfícies ópticas de espelho impecáveis.
-
Moldes de Casca Exterior de Eletrodomésticos: Preservação de superfícies altamente polidas em grandes moldes de injeção de plástico para eletrodomésticos.
-
Moldes de Carcaças de Produtos 3C Premium: Endurecimento de moldes de alta precisão para cascas de smartphones, laptops e tablets.
-
Moldes de Embalagens Cosméticas: Garantia de liberação rápida e acabamentos limpos e de alto gloss em ferramentas de moldagem de recipientes cosméticos.
2. Receitas Avançadas de Revestimento Composto Multiprocesso
Além da nitretação, a Juchuang desenvolveu uma biblioteca de sete receitas especializadas de revestimento composto PVD e PACVD de alto desempenho. Essas fórmulas permitem que os fabricantes adaptem as propriedades da superfície para combinar com tensões térmicas e mecânicas específicas:
Receitas de Revestimento Composto da Juchuang:
-
E-CRN (Nitreto de Cromo)
-
Composição: CrN
-
Dureza da Superfície: 2200 HV
-
Temperatura do Processo: < 500°C
-
Melhores Aplicações: Matrizes de perfuração, corte e corte fino; moldes de fundição de alumínio que requerem proteção excepcional contra impacto e corrosão.
-
-
E-TIC (Carbeto de Titânio)
-
Composição: TiC
-
Dureza da Superfície: 3300 HV
-
Temperatura do Processo: < 500°C
-
Melhores Aplicações: Matrizes de estiramento, dobra e flangeamento de folhas metálicas pesadas processando aços carbonos.
-
-
E-CRCN (Nitrido de Carbono e Cromo)
-
Composição: CrCN
-
Dureza da Superfície: 2800 HV
-
Temperatura do Processo: < 500°C
-
Melhores Aplicações: Operações de estiramento profundo em grande volume onde o fluxo smooth e não restrito da folha metálica é crítico para evitar rasgos.
-
-
E-ALCRN (Nitrido de Alumínio e Cromo)
-
Composição: AlCrN
-
Dureza da Superfície: 3300 HV
-
Temperatura do Processo: < 500°C
-
Melhores Aplicações: Estiramento e formação de alto desempenho de aços de alta resistência avançados (AHSS), proporcionando excelente resistência à oxidação em alta temperatura.
-
-
E-TICN (Nitrido de Carbono e Titânio)
-
Composição: TiCN
-
Dureza da Superfície: 3000 HV
-
Temperatura do Processo: < 500°C
-
Melhores Aplicações: Formação e estiramento de aço inoxidável e aços de alta resistência, prevenindo desgaste adesivo extremo e soldagem a frio do material.
-
-
E-DLC (Carbono Similare a Diamante)
-
Composição: a-C:H
-
Dureza da Superfície: 1500 HV
-
Temperatura do Processo: 250°C
-
Melhores Aplicações: Moldes de perfuração para alumínio e ligas não ferrosas; núcleos deslizantes, ejectores e pinos em moldes de plástico ou borracha que requerem lubrificação seca e sem fluidos.
-
-
E-CRN(DLC) (Duplex Cromo-DLC)
-
Composição: Camada de CrN + DLC
-
Dureza da Superfície: 2300 HV
-
Temperatura do Processo: 170°C a 400°C
-
Melhores Aplicações: Ferramentas de corte para materiais macios e colantes (como alumínio ou ligas de cobre) e juntas mecânicas de precisão que requerem alta dureza e deslizamento de baixa fricção.
-
Produtos recomendados
Recomendar um produto


